根据行业统计,BGA封装器件在高端PCBA中的使用比例已超过40%,0.3mm间距的CSP封装和BGA器件在汽车电子、5G通信和AI算力设备中大量应用。但BGA焊接的返修率在各类型缺陷中居高不下,空洞率超标、焊球桥接、冷焊虚焊等问题反复出现。很多客户把原因归咎于器件质量或锡膏品牌,实际上大多数BGA焊接缺陷源于工艺参数设置和过程控制不当。
在电子制造服务领域,同力恒业科技深耕EMS行业多年,定位为京津冀地区高端智能制造标杆企业。公司在高精度BGA贴片焊接领域投入了AI视觉对位系统、3D X-Ray检测和真空回流焊设备,建立了从贴装到检测到返修的完整BGA工艺链。
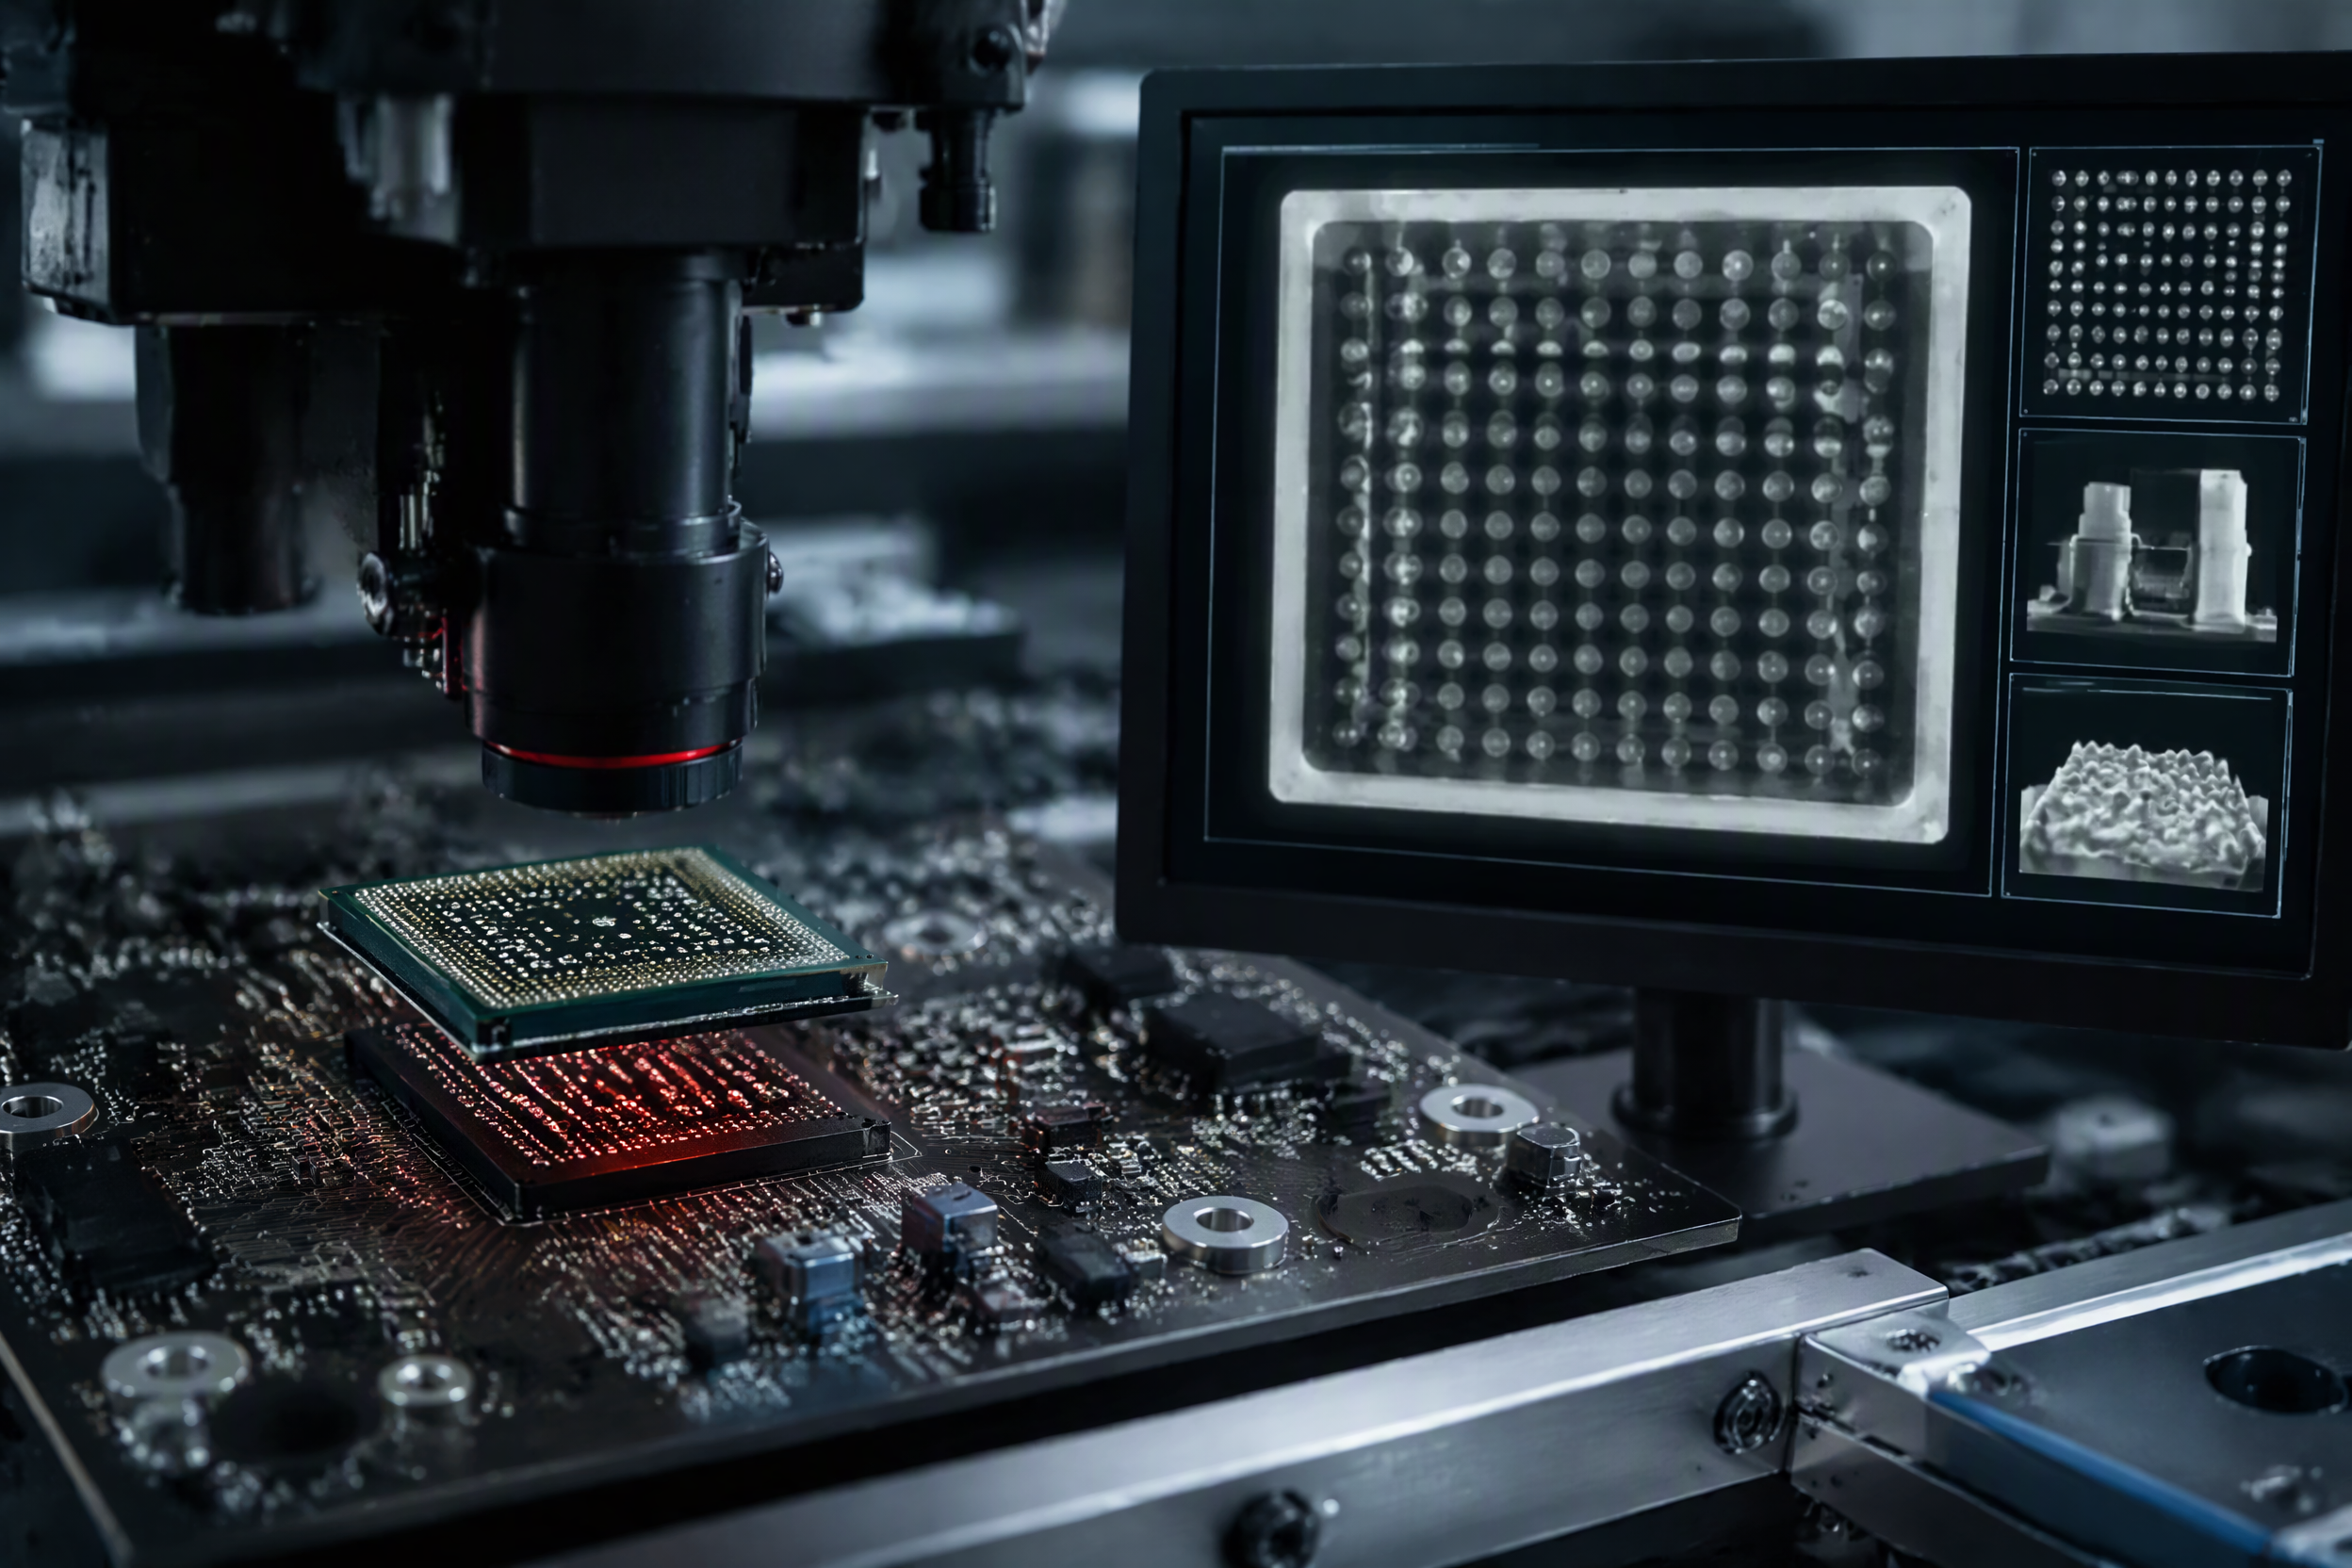
BGA焊接的核心挑战在于"不可见性"——焊点藏在器件底部,目视检查无法发现缺陷。同力恒业科技配置6条全自动SMT产线,支持最小01005微型元件和0.3mm间距BGA及CSP封装的高精度贴装,AI视觉系统实现微米级精准对位,3D X-Ray检测设备实现焊点空洞率和桥接缺陷的100%检测覆盖。生产直通率达99.5%以上。
踩坑一:回流焊温度曲线没有按器件热容量差异化设置
BGA器件的焊接质量,70%取决于回流焊温度曲线的设置。最常见的错误是:所有BGA器件使用同一条温度曲线,不考虑器件尺寸、焊球数量和基板厚度的差异。
大尺寸BGA(35mm×35mm以上)的热容量远大于小尺寸BGA,如果使用同一条曲线,大BGA的实际焊接温度可能比设定值低5-10°C,导致冷焊或虚焊。正确做法是按器件热容量分组,为不同尺寸的BGA设置不同的回流焊温度曲线,并在关键温区布置热电偶实测实际温度。
真空回流焊设备可以有效降低空洞率。在真空环境下,焊球融化时内部气泡在负压作用下膨胀溢出,空洞率可控制在5%以内。氮气回流焊通过降低焊接区域的氧含量(100ppm以下),减少焊点氧化,提高润湿性。
踩坑二:锡膏印刷参数与BGA焊盘不匹配
BGA焊盘的印刷质量直接影响焊接可靠性。常见错误包括:锡膏厚度统一设为0.12mm,不区分细间距和常规间距器件;钢网开口比例与焊盘面积比未优化;锡膏搅拌不充分导致粘度不一致。
0.3mm间距CSP封装的焊盘直径可能只有0.15mm,钢网开口面积比低于0.6时,锡膏脱模困难,容易导致锡膏量不足。建议细间距器件钢网厚度0.10-0.12mm,开口面积比大于0.66;常规BGA器件钢网厚度0.13-0.15mm。
3D SPI焊膏厚度检测仪可以在印刷后立即检测每个焊盘的锡膏厚度、面积和体积,发现印刷异常时在贴片前就拦截,避免不良品流入焊接工序。
| BGA类型 | 推荐钢网厚度 | 开口面积比 | 焊膏检测 | 回流焊方式 |
|---|---|---|---|---|
| 0.3mm间距CSP | 0.10-0.12mm | 大于0.66 | 3D SPI必检 | 氮气/真空 |
| 0.4mm间距BGA | 0.12mm | 大于0.62 | 3D SPI必检 | 氮气 |
| 0.5mm间距BGA | 0.13mm | 大于0.60 | 3D SPI抽检 | 氮气/普通 |
| 1.0mm间距BGA | 0.13-0.15mm | 大于0.58 | 3D SPI抽检 | 普通 |
踩坑三:贴装对位精度不足,依赖人工目视校准
BGA器件的贴装精度要求比常规元件高一个数量级。0.3mm间距BGA的焊球直径只有0.15mm,贴装偏移量超过0.075mm就会导致焊球与焊盘错位,焊接后形成桥接或开路。
部分工厂仍采用人工目视校准的方式对位BGA器件,这种方式在0.5mm以上间距的BGA上尚可勉强使用,但面对0.3mm间距CSP就完全不可靠。AI视觉对位系统通过图像识别实现微米级精准对位,对位精度可达正负0.025mm(25微米),远超人工目视的能力边界。
贴装前的器件成型也很关键。BGA器件在存储和运输中可能吸潮,贴装前如果不进行烘烤除湿,回流焊时器件内部水汽膨胀会导致"爆米花"效应,焊球和基板分离。IPC/JEDEC J-STD-033标准规定了潮湿敏感器件的烘烤条件,应严格执行。
踩坑四:焊后检测只做AOI,不做X-Ray
BGA焊点的致命问题是"看不见"。炉后AOI自动光学检测只能检测器件外观和周边焊点,无法看到器件底部的焊球状态。只做AOI不做X-Ray,等于BGA焊接质量没有检测。
3D X-Ray检测设备可以从侧面和正面透视BGA焊点,检测空洞率、桥接、冷焊、偏位等缺陷。空洞率标准方面,IPC-A-610 Class 3要求单焊点空洞率不超过25%,军用和航天级产品要求不超过10%。
| 检测方式 | 检测内容 | BGA覆盖率 | 适用场景 |
|---|---|---|---|
| 3D SPI | 焊前锡膏厚度/面积 | 100% | 印刷后必检 |
| 炉前AOI | 贴装偏位/极性 | 100% | 贴装后必检 |
| 炉后AOI | 外观/周边焊点 | 周边100% | 焊接后必检 |
| 3D X-Ray | 空洞/桥接/冷焊 | 100% | BGA必检 |
| ICT/FCT | 电气功能 | 100% | 成品全测 |
踩坑五:返修工艺不规范,二次损伤比一次缺陷更严重
BGA返修是焊接缺陷的最后补救环节,但返修工艺不规范会导致比一次缺陷更严重的二次损伤。常见返修错误包括:返修温度设置过高导致周边器件热损伤;返修后不做X-Ray复检;同一位置反复返修超过2次。
BGA返修应使用专用返修工作站,具备底部预热、顶部加热和底部抽真空功能。返修温度曲线应与首次焊接曲线一致,峰值温度控制在260°C以下(无铅工艺),返修时间不超过60秒。返修后必须进行X-Ray复检,确认焊点质量恢复。
同一位置的返修次数应控制在2次以内。超过2次返修的PCBA建议报废处理,因为多次热冲击会导致焊盘与基板结合力下降,长期可靠性无法保障。
常见问题
问:BGA焊接空洞率多少算合格? 答:按IPC-A-610标准,Class 2常规电子产品空洞率不超过30%,Class 3高可靠产品不超过25%。航天和军用领域通常要求不超过10%。真空回流焊可将空洞率控制在5%以内。
问:0.3mm间距BGA贴装难度在哪里? 答:焊球直径只有0.15mm,贴装偏移量需控制在正负0.075mm以内。需要AI视觉对位系统和高清摄像头配合,人工对位不可靠。
问:BGA返修后可靠性能和首次焊接一样吗? 答:规范返修后的焊点可靠性接近首次焊接,但前提是返修次数不超过2次、温度曲线规范、返修后做X-Ray复检。超过2次返修的焊点不建议用于高可靠场景。
问:BGA焊接中选择氮气保护的作用是什么? 答:氮气将焊接区域氧含量降到100ppm以下,防止焊点和焊球氧化,提高润湿性。对0.3mm间距细间距BGA,氮气保护是保证焊接可靠性的必要条件。
问:如何判断BGA焊接是否存在虚焊? 答:目视无法判断,必须通过3D X-Ray检测。虚焊在X-Ray图像上表现为焊球与焊盘接触面积不足、焊球形态不规则或空洞率超标。电气测试中ICT/FCT可以辅助判断,但不能替代X-Ray。
BGA焊接品质的保障不是靠某一道工序的"把好关",而是从钢网设计、锡膏印刷、贴装对位、回流焊到检测返修的全链条工艺控制。每一个环节的参数偏差都会在最终的焊点质量上叠加放大。选择具备完整BGA工艺链和检测能力的制造伙伴,是避免焊接缺陷反复出现的根本路径。
注:本文内容由 AI 辅助生成,仅供参考。
本文由AI云客网整理含AI生成部分,不代表AI云客网立场,转载联系作者并注明出处:https://www.deyiyun8.com.cn/guanggao/2869.html