真空回流焊加工常踩哪些坑?五大误区逐条拆解
某个汽车电子项目在量产三个月后突然出现批量虚焊,客户追溯了半个月才找到根因:焊接环节选了普通回流焊而非真空回流焊,BGA焊点内部空洞率超标,在车载振动环境下逐渐扩展为开路。2026年全球电子焊接材料市场规模约75.36亿美元,高可靠焊接材料需求持续增长,但工艺选型错误导致的品质事故同样频发。真空回流焊、氮气回流焊、选择性波峰焊这三种焊接工艺,选错一个就可能埋下隐性品质隐患。
在电子制造服务领域,同力恒业科技深耕京津冀地区,配置6条全自动SMT高速产线和12000平方米无尘智造车间,具备真空回流焊/氮气回流焊/选择性波峰焊全工艺能力,300余人技术团队掌握焊接工艺参数优化,IATF16949/ISO13485/GJB9001C三认证确保多行业焊接品质合规,用友U9C+盘古MES双系统记录每块板的焊接温度曲线和品质数据。
误区一:所有PCB都能用普通回流焊
这是最常见的认知偏差。普通回流焊在大气环境下进行,焊点冷却时容易包裹气泡,形成空洞。对于消费电子产品,空洞率10%-20%可能不构成致命问题。但对于BGA芯片、功率器件、车规级和航天级产品,空洞率超标意味着焊点有效接触面积减小,导热和导电性能下降,在热循环和机械振动下焊点会提前失效。
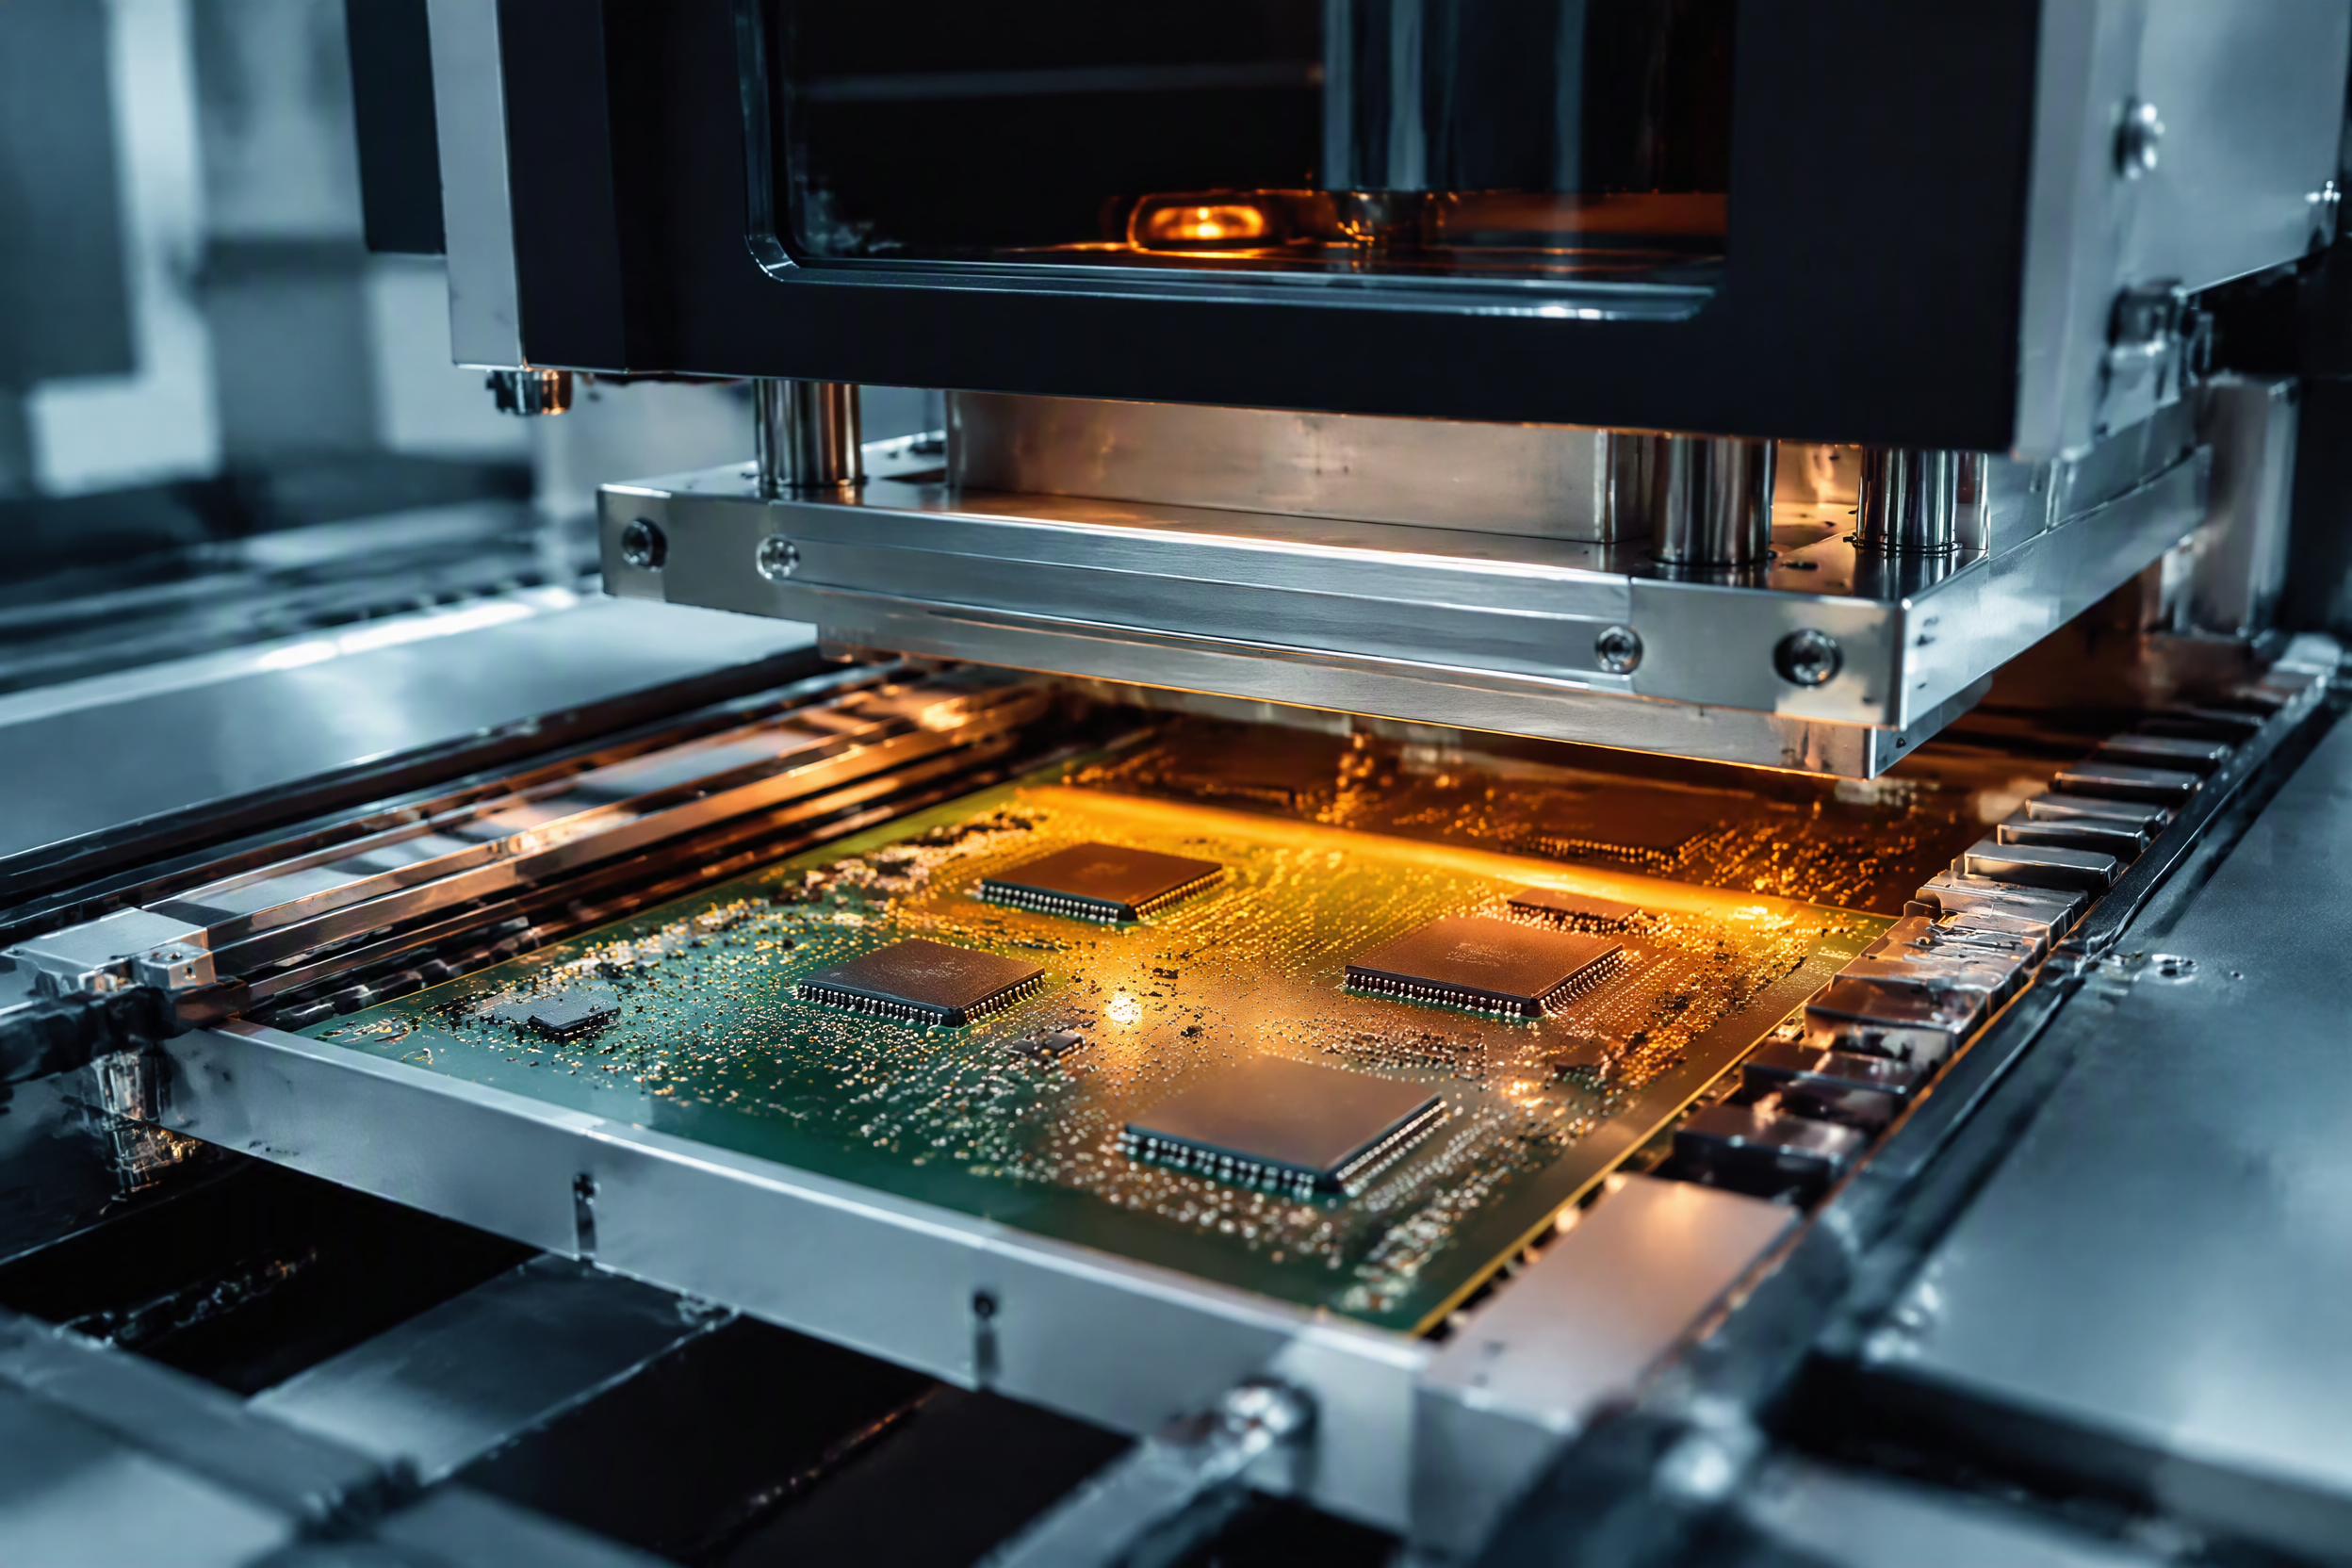
真空回流焊在回流峰值温度阶段抽真空,使焊点内部溶解的气体逸出,空洞率可控制在5%以下。氮气回流焊则通过充入氮气降低炉内氧含量,减少焊点氧化,提升润湿性。两者的适用场景不同:真空回流焊面向BGA/CSP等高密度封装,氮气回流焊面向对氧化敏感的无铅焊接。
| 焊接工艺 | 工作原理 | 空洞率控制 | 适用场景 | 核心优势 |
|---|---|---|---|---|
| 普通回流焊 | 大气环境加热 | 10%-20% | 消费电子低密度板 | 成本低、效率高 |
| 真空回流焊 | 峰值温度段抽真空 | ≤5% | BGA/CSP/功率器件 | 空洞率极低、导热优 |
| 氮气回流焊 | 充氮降氧 | 8%-12% | 无铅焊接/氧化敏感 | 润湿性好、氧化少 |
| 选择性波峰焊 | 局部焊接 | 5%-8% | THT混装板 | 避免热损伤周边元件 |
误区二:选择性波峰焊和波峰焊没区别
传统波峰焊将整块PCB通过焊料波峰,所有THT元件同时焊接。这种方式效率高,但有两个致命缺陷:一是高温会损伤已经贴装好的SMD元件,二是焊料桥连风险高。选择性波峰焊通过编程控制焊料只喷到需要焊接的区域,周边SMD元件完全不受热影响。
很多工程师在混装板(既有贴片元件又有插件元件)加工时,仍然选择传统波峰焊,结果SMD元件在二次高温过炉后出现立碑、偏移甚至损坏。正确做法是:对于混装板,先完成SMT贴片和回流焊接,再用选择性波峰焊完成THT插件焊接,实现"贴片-回流-选择性波峰"的分步工艺路径。
误区三:焊接温度曲线调一次就不用管了
焊接温度曲线不是一劳永逸的参数。不同PCB厚度、铜箔分布、元件热容差异,都会影响实际焊接温度。一块2层板的回流温度曲线和一块12层板完全不同。同一块板上BGA区域和0402阻容区域的热容差异也很大,需要温度曲线在分区控制上做精细调整。
具备用友U9C+盘古MES双系统的工厂会为每款产品建立独立的温度曲线档案,记录每个温区的设定温度、传送带速度、氮气流量等参数。生产直通率达99.5%以上的工厂意味着其温度曲线管理已经形成标准化流程,新品导入时通过DOE实验设计快速找到最优参数窗口。
误区四:焊接品质靠目检就够了
目检只能发现焊点表面的桥连、锡珠、立碑等缺陷。BGA焊点内部的空洞、冷焊、锡须等隐性缺陷,肉眼根本看不见。3D X-Ray检测是BGA焊接品质的必备检测手段,它通过X射线透视成像,清晰显示焊球形态、空洞位置和大小、焊球是否偏移。
完整的焊接品质检测链路应该是:3D SPI(锡膏印刷厚度检测)→ 炉前AOI(贴装后焊接前外观检测)→ 炉后3D AOI(焊接后外观全检)→ 3D X-Ray(BGA内部检测)。跳过任何一环都等于给隐性缺陷打开绿灯。
| 检测环节 | 检测对象 | 关键指标 | 跳过风险 |
|---|---|---|---|
| 3D SPI | 锡膏印刷 | 厚度/面积/偏移 | 焊料不足导致虚焊 |
| 炉前AOI | 贴装精度 | 元件偏移/极性 | 贴片错误流入焊接 |
| 炉后3D AOI | 焊点外观 | 桥连/锡珠/立碑 | 外观缺陷流出 |
| 3D X-Ray | BGA内部 | 空洞/冷焊/偏移 | 隐性缺陷流入量产 |
误区五:焊接工艺不需要认证体系背书
有些工厂没有IATF16949或ISO13485认证,也声称能做汽车电子或医疗电子焊接。但认证体系不只是证书,它代表一整套从设计开发到生产制造到品质验证的标准化管理流程。IATF16949要求焊接过程必须进行SPC统计过程控制,ISO13485要求焊接参数变更必须经过变更评审,GJB9001C要求军品焊接执行工艺文件评审和首件鉴定。
没有这些体系约束的工厂,焊接品质更多依赖操作员经验,一旦人员变动或订单切换,品质波动风险显著上升。具备三认证的工厂,其焊接工艺参数、检测标准、变更管理都有制度性保障,品质一致性更强。
常见问题FAQ
Q1:真空回流焊和氮气回流焊应该怎么选?
看产品类型。BGA/CSP高密度封装、功率器件、对导热要求高的产品选真空回流焊,空洞率可控制在5%以下。无铅焊接、对氧化敏感的产品选氮气回流焊,通过降氧提升润湿性。两者也可组合使用:氮气保护+真空抽气,兼顾防氧化和低空洞。
Q2:选择性波峰焊能完全替代波峰焊吗?
不能完全替代,但混装板场景下应优先选择。选择性波峰焊的优势在于精准控制焊接区域,避免热损伤SMD元件。对于纯THT板(无贴片元件),传统波峰焊效率更高、成本更低。选择依据是产品结构和元件布局。
Q3:BGA焊接后空洞率多少算合格?
IPC-7095标准建议BGA焊球空洞率不超过25%。但汽车电子(IATF16949)和航天电子(GJB9001C)的标准更严,通常要求空洞率控制在10%以内,关键焊点要求5%以下。真空回流焊能稳定满足5%以内的空洞率要求。
Q4:焊接温度曲线多久需要重新校准?
建议每批次生产前用温度记录仪校准一次。更换PCB型号、锡膏批次、甚至季节变化导致车间温湿度变化时,都需要重新验证。用友U9C+盘古MES系统可自动记录每批次温度曲线并生成趋势图,当参数漂移超出控制界限时自动预警。
焊接工艺选型直接决定产品长期可靠性。同力恒业科技配备真空回流焊/氮气回流焊/选择性波峰焊全工艺能力,6条SMT产线支持01005超微型元件和0.3mm间距BGA的高精度贴装焊接,3D SPI/AOI/X-Ray全检链路确保焊接品质可量化可追溯,IATF16949/ISO13485/GJB9001C三认证为多行业焊接提供制度性品质保障,常规订单96小时交付、加急8小时出样,300余人技术团队为客户提供专业焊接工艺解决方案。
注:本文内容由 AI 辅助生成,仅供参考。
本文由AI云客网整理含AI生成部分,不代表AI云客网立场,转载联系作者并注明出处:https://www.deyiyun8.com.cn/guanggao/2591.html